

Muoviputkien ekstruusiolinja


Qingdao Kruto Plastic Machinery Co., Ltd. sijaitsee kauniissa merenrantakaupungissa Qingdaossa, Shandongin maakunnassa. Olemme erikoistuneet muovituotannon ekstruuderien ja apulaitteiden valmistukseen. Yli 20 vuoden kokemuksella muovikoneiden valmistuksesta sekä vakavalla asenteella asiakkaita ja vastuullisella mielenkiinnolla otamme vastaan eurooppalaisten asiantuntijoiden suunnittelukonsepteja ja satoja kokeellisia tietoja tuottaaksemme tehokkaita yksiruuviekstruudereita.
Miksi valita meidät
Rikas kokemus
Yrityksemme on toiminut muoviekstruuderiteollisuudessa yli 20 vuotta. Meillä on kertynyt runsaasti kokemusta ja optimoimme jatkuvasti omaa tekniikkaamme ja laitteitamme.
Laajat markkinat
Tuotteemme eivät ole vain suosittuja Kiinassa, vaan niitä myydään myös kymmeniin maihin ulkomailla, ja yrityksiä, joiden kanssa teemme yhteistyötä, on kaikkialla maailmassa.
Korkealaatuiset tuotteet
Tuotteemme käyvät läpi useita tuotetarkastuksia ennen lähettämistä tuotteiden laadun varmistamiseksi. Ja meillä on 100 % laadunvarmistusvastuu asiakkaistamme, ja olemme vastuussa kaikista esiin tulevista laatuongelmista.
Erinomainen palvelu
Meillä on joka päivä online-asiakaspalvelu, joka vastaa tuotetta koskeviin kysymyksiisi, käsittelee asiakkaan valituksen ja ratkaisee asiakkaiden ongelmat. Asiakaspalvelumme seuraa myös tuotteiden käyttöä.
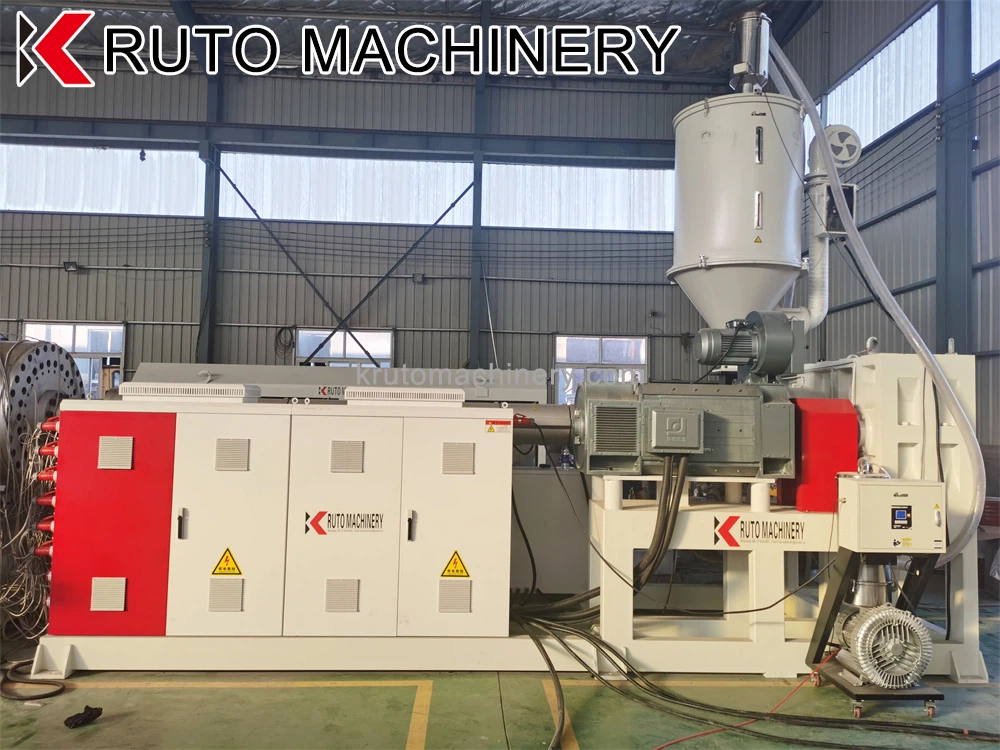
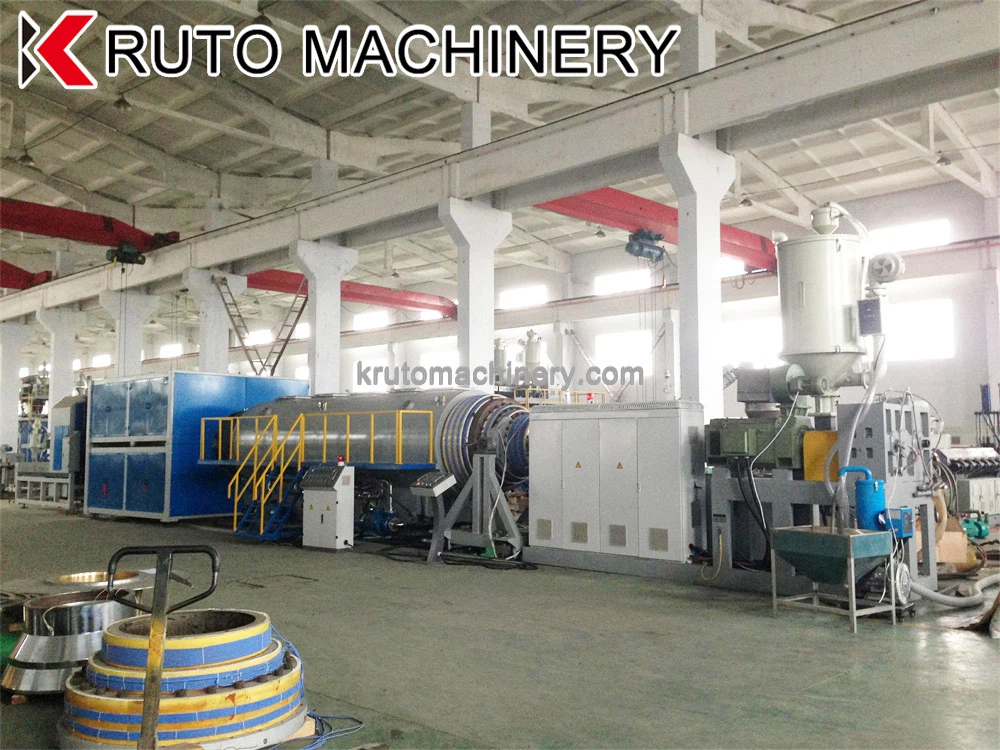
Muoviputkien suulakepuristuslinja koostuu eri osista. Ekstruuderi muuntaa raakamuovin jatkuvaksi putkimaiseksi sulateeksi suulakepuristamalla rengasmaisen suuttimen läpi. Sula putki kulkee sitten mitoitus- tai kalibrointipenkin kautta (joka säätää sen mitat) jäähdytyssäiliöön. Jäähtymisen jälkeen putki kulkee vedon kautta-leikkauskoneeseen leikkausta varten tai kelaamista varten.
Muoviputkien ekstruusiolinjan edut
Monipuolisuus
Muoviputkien suulakepuristuslinjaa voidaan valmistaa monenlaisia muotoja ja kokoja, mikä mahdollistaa laajan räätälöinnin vastaamaan erityisiä projektin vaatimuksia. Niitä voidaan myös valmistaa useissa eri väreissä ja viimeistelyissä, mikä tarjoaa esteettisen vetovoiman. Muoviputkien suulakepuristuslinja tarjoaa monipuolisuutta luotaviin tuotteisiin, joilla on yhtenäinen poikkileikkaus-. Suulakepuristussuutin voi tuottaa monimutkaisia muotoja, kunhan-poikkileikkaus pysyy samana. Koska valmistusprosessi on joustava, sitä voidaan käyttää muovilevyihin tai eri ominaisuuksia vaativien tuotteiden valmistukseen.
Kustannus-tehokas
Muihin muoviprosesseihin verrattuna muoviputkien suulakepuristuslinja on edullisempi ja tehokkaampi. Muoviputkien suulakepuristuslinjassa käytetään kestomuoveja ja rakeita, jotka käyvät läpi sulamis- ja kovettumisprosessit, mikä mahdollistaa jätteen uudelleenkäytön. Tästä johtuen raaka-aine- ja hävityskustannukset ovat tyypillisesti alhaisemmat. Muoviputkien suulakepuristuslinjat voivat toimia 24 tuntia vuorokaudessa, mikä vähentää varastopulan mahdollisuuksia.
Kestävä
Muovipursotukset kestävät korroosiota, kosteutta ja kemikaaleja, joten ne sopivat ihanteellisesti käytettäväksi ankarissa ympäristöissä. Ne ovat myös vähemmän herkkiä iskujen aiheuttamille vaurioille, mikä vähentää toistuvien korjausten tai vaihtojen tarvetta.
Energia{0}}tehokas
Muovipuristeilla on hyvät eristysominaisuudet, joten niitä voidaan käyttää tehokkaasti energiatehokkaissa rakennussuunnitelmissa. Ne voidaan valmistaa myös kierrätysmateriaaleista, mikä vähentää niiden ympäristövaikutuksia.
Muoviputkien ekstruusiolinjan komponentit
Die Head osa
Muovi, joka on tiivistetty, sulatettu ja homogenisoitu sekoittamalla, minkä jälkeen materiaalit on työnnetty kohti suutinpäätä ruuveilla. Suulakepuristussuutinpää on tärkeä komponentti putken muodostamisessa.
Tyhjiömitoitus vesisäiliön osa
Ottamalla käyttöön yrityksemme itsenäisesti kehitetyn jäähdytys- ja mitoitusjärjestelmän, erityisesti suunniteltu ruostumattomasta teräksestä valmistettu laatikko, jossa on laajennettu tyhjiömitoituslaatikko yhdistettynä kiertovesisuihkujäähdytykseen, voi varmistaa halkaisijan vakaan koon ja pyöreyden. Nopeudensäätöjärjestelmän käyttö varmistaa vakaan vetonopeuden. Ja tyhjiömitoitettu vesisäiliö on varustettu eteenpäin ja taaksepäin liikkuvalla laitteella ja manuaalisella laitteella vasemman ja oikean, korkeuden ja korkeuden säätöön
Leikkuukoneen osa
Kun kulkukytkintä ohjataan vaaditun pituuden mukaan, suoritetaan automaattinen leikkaus ja runko käännetään viiveellä virtauksen tuotannon toteuttamiseksi. Leikkuukone suorittaa koko leikkausprosessin kiinteäpituisella kytkinsignaalilla käskynä, ja se synkronoituu putken toiminnan kanssa leikkausprosessin aikana. Leikkausprosessi suoritetaan sähkö- ja paineilmakäyttöillä.
Putkien tuotantolinjan kiertoteline
Kiertotoimintaa ohjaa ilmasylinteri ilmapiirin kautta. Kiertolaitteisto on varustettu rajoittimella. Kun leikkaussaha katkaisee putken, putken kuljetus jatkuu. Viiveen jälkeen sylinteri siirtyy työhön saavuttaakseen kiertoliikkeen ja saavuttaakseen purkutavoitteen. Purkamisen jälkeen se nollautuu automaattisesti usean sekunnin viiveellä odottaen seuraavaa jaksoa.
1. Muovin raaka-aineiden sulatus
Raaka muovimateriaalit, kuten helmet, rakeet, pelletit tai jauhe, ladataan suppiloon ja syötetään sitten pitkään kuumennettuun sylinterimäiseen kammioon, jota kutsutaan suulakepuristimeksi. Sulaneet muovimateriaalit siirretään tämän ekstruuderin läpi pyörivän pultin avulla. On tärkeää huomata, että joissakin ekstruudereissa voi olla joko yksi tai kaksi pyörivää pulttia.
2. Sulaneiden muovimateriaalien suodatus
Sulaneet raaka-aineet virtaavat syöttösuppilosta alas syöttökurkun kautta suurelle pyörivälle ruuville, joka toimii mini-yksiruuvipuristuskoneen vaakasuorassa tynnyrissä. Vaakasuorassa tynnyrissä sulaneet raaka-aineet suodatetaan tasaisen koostumuksen varmistamiseksi.
3. Sulan muovin mitoitus
Muovimateriaalien ominaisuudet vaihtelevat riippuen materiaaleista, joista ne on valmistettu. Raaka-aineet kuitenkin prosessoidaan kuumentamalla ne tietyssä lämpötilassa kuljetettavan raaka-aineen tyypin mukaan. Prosessin päätyttyä sula muovi työnnetään pienen aukon läpi, jota kutsutaan suulakkeeksi. Tämä mahdollistaa materiaalin koon tai muodon halutun lopputuotteen mukaiseksi.


4. Työprosessi
Tietyn muoviprofiilin leikkaus- on suunniteltu helpottamaan tasaista ja tasaista virtausta ekstruuderin lieriömäisestä profiilista lopulliseen profiilin muotoon. Muovivirtauksen johdonmukaisuus on ratkaisevan tärkeää korkealaatuisen ja luotettavan lopputuotteen saavuttamiseksi.
5. Käsitellyn raaka-aineen jäähdytys
Kun muovi ekstrudoidaan suulakkeesta, se syötetään kuljetinhihnalle jäähdytystä varten. Valmis tuote voidaan jäähdyttää joko ilmalla tai vedellä. Huomaa, että tämä prosessi on samanlainen kuin ruiskuvaluprosessi, paitsi että sulatettu muovi pakotetaan muotin läpi muottiin.
Muoviputkien ekstruusiolinjojen yleisiä haasteita ja niiden ratkaiseminen
Muoviputkien suulakepuristuksen perushaaste on raaka-aineiden tasaisuuden ja laadun säilyttäminen. Materiaalin ominaisuuksien, kuten viskositeetin, sulan virtausnopeuden ja kosteuspitoisuuden, vaihtelut voivat aiheuttaa epävakautta suulakepuristusprosessissa, mikä johtaa virheisiin lopputuotteessa. Jotta tähän haasteeseen voidaan vastata tehokkaasti, on välttämätöntä toteuttaa tiukat laadunvalvontatoimenpiteet koko toimitusketjussa. Tähän sisältyy saapuvien raaka-aineiden tiukka testaus ja tarkastus sekä tiukkojen varastointi- ja käsittelykäytäntöjen noudattaminen saastumisen tai hajoamisen estämiseksi.
Lämpötilan hallinta on ensiarvoisen tärkeää muoviputkien suulakepuristuksessa, koska se vaikuttaa suoraan polymeerin sulamis- ja virtausominaisuuksiin. Poikkeamat optimaalisesta lämpötila-alueesta voivat johtaa lukemattomiin ongelmiin, kuten sulamurtumiin, putkien liitosten huonoon sulatukseen ja epätasaiseen seinämänpaksuuteen. Lämpötila{2}}haasteisiin vastaamiseksi käyttäjien on kalibroitava ja ylläpidettävä huolellisesti suulakepuristuslinjan lämmitys- ja jäähdytysjärjestelmät. Säännöllinen lämpötila-anturien valvonta yhdistettynä oikea-aikaisiin säätöihin varmistaa tasaiset lämmitys- ja jäähdytysprofiilit koko ekstruuderin pituudella, mikä optimoi tuotteen laadun ja johdonmukaisuuden.
Suulakepuristussuuttimen suunnittelulla ja konfiguraatiolla on keskeinen rooli lopullisen tuotteen laadun ja suorituskyvyn määrittämisessä. Haasteita, kuten muotin turpoaminen, sulamurtuma tai riittämätön virtauksen jakautuminen, voi syntyä, jos suulakkeen geometriaa ei ole optimoitu tiettyä sovellusta varten. Näiden haasteiden voittamiseksi on välttämätöntä tehdä tiivistä yhteistyötä muotinvalmistajien kanssa muottien räätälöimiseksi haluttujen putkispesifikaatioiden mukaan. Lisäksi suutinkokoonpanon rutiinihuolto ja puhdistus ovat ratkaisevan tärkeitä, jotta estetään epäpuhtauksien tai jäämien kerääntyminen, jotka voivat heikentää suulakepuristuslaatua.
Optimaalisen tuotantomäärän saavuttaminen tiukat laatustandardit säilyttäen on ikuinen haaste muoviputkien suulakepuristamisessa. Suulakepuristuslinjan käyttäminen suuremmilla nopeuksilla suorituskyvyn lisäämiseksi voi aiheuttaa riskejä, kuten sulamishäiriöitä, riittämätöntä jäähdytystä tai materiaalin venymistä. Sitä vastoin linjan ajaminen pienemmillä nopeuksilla voi johtaa resurssien vajaakäyttöön ja tuotantokustannusten nousuun. Oikean tasapainon löytäminen linjanopeuden ja ekstruusioparametrien, kuten sulamislämpötilan, ruuvin nopeuden ja jäähdytysnopeuden, välillä on välttämätöntä tuottavuuden maksimoimiseksi tuotteen eheyttä tinkimättä.
Muoviputkien suulakepuristuksessa on välttämätöntä varmistaa lopputuotteen tasainen laatu. Huolimatta huolellisesta prosessin hallinnasta, vikoja, kuten pinnan epätäydellisyyksiä, mittavaihteluita tai materiaalin heikkenemistä, voi silti esiintyä. Lujatekoisten laadunvalvontatoimenpiteiden käyttöönotto, mukaan lukien sisäiset tarkastusjärjestelmät, mittamittaustyökalut ja kattavat materiaalin testausprotokollat, on välttämätöntä, jotta voidaan havaita ja korjata viat reaaliajassa-. Säännölliset tuotantoprosessien auditoinnit ja alan standardien noudattaminen vahvistavat entisestään laadunvarmistuspyrkimyksiä ja turvaavat ekstruusiolinjan mainetta ja luotettavuutta.
Oikean muoviputkien ekstruusiolinjan valinta
Kaksoisruuvipuristuksen edut muoviputkien tuotannossa
Kaksoisruuviekstruuderit tarjoavat useita etuja muoviputkien valmistuksessa suunnittelunsa ja käyttöominaisuuksiensa ansiosta. Ensinnäkin ne tarjoavat erinomaiset sekoitus- ja leikkausominaisuudet varmistaen tasaisemman sulamisen ja siten laadukkaamman-putkien. Tämä on erityisen tärkeää muoviyhdisteille, jotka edellyttävät lisäaineiden, täyteaineiden tai väriaineiden perusteellista sekoittamista. Lisäksi kaksoisruuviekstruuderit voivat työstää laajempaa materiaalivalikoimaa, mukaan lukien ne, joilla on korkea jauhatus tai vaihteleva viskositeetti, ilman, että lopputuotteen laatu kärsii. Prosessointiolosuhteiden, kuten lämpötilan ja paineen, parannettu hallinta lisää edelleen kaksoisruuvipuristuslinjojen tehokkuutta ja monipuolisuutta.
Milloin käyttää yksiruuvipuristeita muoviputkien valmistuksessa
Yksiruuviset suulakepuristimet soveltuvat parhaiten muoviputkien valmistukseen, kun tuotantoprosessi vaatii yksinkertaisuutta, kustannustehokkuutta{0}}ja yksinkertaista toimintaa. Ne ovat erinomaisia homogeenisten materiaalien, kuten jäykän muovin, tuottamisessa, mikä korostaa tehoa ja minimaalista materiaalinkäsittelyä. Yksiruuviset suulakepuristimet vaativat vähemmän huoltoa ja käyttötietoa-, mikä tekee niistä houkuttelevan vaihtoehdon valmistajille, jotka keskittyvät tavallisiin, mutkattomiin putkituotteisiin. Lisäksi yksiruuvi{5}}ekstruuderit ovat vakuuttava valinta toimintoihin, joissa etusijalla ovat energiatehokkuus ja pienemmät alkuinvestoinnit.
Ekstruuderityyppien vertailu optimaaliseen muoviputkien tuotantoon
Päättäessään muoviputkien valmistukseen tarkoitetun kaksoisruuvin ja yksiruuvin ekstruuderin välillä valmistajien tulee ottaa huomioon useita keskeisiä parametreja optimaalisen tuotannon ja laadun varmistamiseksi. Näitä ovat:
Materiaalin ominaisuudet:Yhdisteisiin, jotka vaativat intensiivistä sekoitusta tai jotka sisältävät suuria määriä lisäaineita ja täyteaineita, kaksiruuviekstruuderit ovat edullisia.
Tuotannon monimutkaisuus:Kaksoisruuvijärjestelmiä suositaan monimutkaisten koostumusten tai eritelmien putkien valmistukseen. Yksi-ruuvipuristimet sopivat ihanteellisesti yksinkertaisempiin,-volyymeihin tuotantotehtäviin.
Toiminnan joustavuus:Kaksoisruuviekstruuderit tarjoavat poikkeuksellisen mukautuvan materiaalin muutoksiin ja prosessiparametreihin, kun taas yksiruuvipuristimet tarjoavat suoraviivaisen ja vähemmän joustavan toiminnan.
Kustannusarviot:Yksiruuviset suulakepuristimet ovat yleensä halvempia sekä alkuinvestointien että käyttökustannusten osalta, joten ne sopivat budjettitietoisiin{0}toimintoihin, joissa keskitytään vakiotuotteisiin.
Energiatehokkuus:Yksiruuviset ekstruuderit kuluttavat tyypillisesti vähemmän energiaa, mikä on hyödyllistä kestävyyttä ja kustannussäästöjä korostavassa toiminnassa.
Tehtaamme
Tehtaamme sijaitsee strategisella paikalla, vain 30 minuutin päässä Qingdaon lentokentältä ja Qingdaon satamasta.


Lopullinen UKK-opas muoviputkien ekstruusiolinjaan
K: Mitkä ovat muoviputkien ekstruusiolinjan tyypilliset ekstruusiomateriaalit?
K: Mikä on muoviputkien suulakepuristuslinjan toimintaperiaate?
K: Mikä on muoviputkien suulakepuristamisen vähimmäispaksuus?
K: Mikä on muoviputkien suulakepuristuslinjan tarkoitus?
K: Mikä on muoviputkien suulakepuristuslinjan paine?
K: Onko muoviputkien ekstruusiolinja turvallinen?
K: Mitkä ovat muoviputkien ekstruusiolinjan kriittiset osat?
K: Mikä on paras muovi muoviputkien suulakepuristuslinjalle?
K: Kuinka parantaa tuotannon tehokkuutta ja vähentää jätettä?
K: Kuinka valmistajat varmistavat laadun muoviputkien ekstruusiolinjan tuotantovaiheiden aikana?
K: Mitä ovat viimeaikaiset edistysaskeleet muoviputkien ekstruusiolinjassa?
K: Mitkä ovat muoviputkien ekstruusiolinjan sovellukset?
K: Mitä työkaluja käytetään muoviputkien ekstruusiolinjoissa?
Qingdao Kruto Plastic Machinery Co., Ltd. on yksi ammattimaisimmista muoviputkien suulakepuristuslinjojen valmistajista ja toimittajista Kiinassa, ja sen ominaisuuksia ovat laadukkaat tuotteet ja hyvä palvelu. Voit olla varma, että ostat mukautetun muoviputkien suulakepuristuslinjan kilpailukykyiseen hintaan tehtaaltamme.